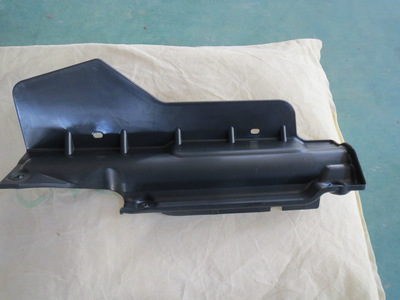
五金ABS塑胶外壳在新能源电池与汽车配件中的开模注塑加工应用
引言
随着新能源汽车和数码电子产业的快速发展,五金与ABS塑胶外壳的组合方案在电池包、汽车配件及消费电子产品中得到广泛应用。开模注塑作为核心成型工艺,直接决定了外壳的结构精度、外观质量与量产效率。本文围绕五金嵌件、ABS塑胶外壳、新能源电池、汽车配件和数码电子产品,梳理从开模到注塑加工的关键要点。
一、五金与ABS塑胶外壳的组合优势
五金件提供结构强度、导电与散热能力,ABS塑胶则赋予外壳良好的成型性、绝缘性和表面质感。两者结合可实现:
- 结构强化:金属嵌件承担螺丝柱、连接端子等受力部位,避免塑胶开裂。
- 绝缘与安全:ABS外壳对电池模组和电路板形成电气隔离。
- 轻量化:以塑代钢降低整件重量,有利于新能源汽车续航。
- 外观多样性:ABS易于实现纹理、喷漆和高光外观,适配数码电子产品审美需求。
二、开模阶段的关键控制
开模质量决定后续注塑的稳定性,需重点关注:
- DFM分析:检查壁厚均匀性、脱模斜度、浇口位置,避免缩水与熔接痕。
- 嵌件定位设计:五金嵌件需在模具中可靠固定,防止注塑时位移或溢料。
- 模具钢材与寿命:汽车配件与电池外壳批量大,建议选用耐磨模具钢并做表面处理。
- 冷却系统:合理布局水路,缩短成型周期,减少ABS内应力。
三、注塑加工工艺要点
ABS塑胶外壳注塑需结合五金嵌件特点调整工艺:
- 干燥处理:ABS吸湿性强,注塑前需在80℃左右干燥2–4小时,防止银纹。
- 温度控制:料筒温度一般在220–260℃,喷嘴温度略低,避免降解。
- 嵌件预热:金属嵌件预热可改善与塑胶的包覆结合,减少应力集中。
- 注射与保压:采用中速注射,保压充分,防止外壳变形与缩痕。
- 模温管理:模温建议50–80℃,兼顾表面质量与成型效率。
四、分领域应用分析
1. 新能源电池外壳
电池模组外壳对阻燃、绝缘和密封性要求高。ABS可选用阻燃改性牌号,五金嵌件用于固定与接地。开模时需预留泄压与防呆结构,注塑后配合气密性检测。
2. 汽车配件
汽车配件外壳需满足耐温、耐候与振动要求。五金嵌件用于安装点与卡扣强化,注塑件需通过高低温循环和振动测试。模具设计应考虑多腔量产与自动化取件。
3. 数码电子产品
数码电子产品外壳追求薄壁、高光与精密装配。ABS塑胶外壳常与金属中框或嵌件螺母配合,开模需控制平面度与段差,注塑采用高模温与快速成型以保证外观。
五、质量控制与常见问题
- 嵌件包覆不良:检查预热温度与保压参数。
- 表面银纹:加强原料干燥。
- 变形翘曲:优化冷却与顶出平衡。
- 尺寸超差:复核模具加工精度与注塑收缩率补偿。
建议建立首件检验、过程巡检与出货全检制度,对五金嵌件拉力、外壳气密性和外观进行专项验证。
##
五金与ABS塑胶外壳的开模注塑加工,是新能源电池、汽车配件和数码电子产品实现结构功能与量产落地的关键环节。只有在模具设计、嵌件定位、注塑工艺和质量控制上协同优化,才能在精度、可靠性与成本之间取得平衡,满足多领域客户的交付需求。
如若转载,请注明出处:http://www.ccnygive.com/product/35.html
更新时间:2026-10-24 02:39:12